In den vergangenen Jahren sind Biomassepellets von einer eher randständigen alternativen Brennstoffoption zunehmend in den Fokus der Beschaffung für industrielle Wärme- und Stromerzeugung gerückt. Die treibenden Kräfte dahinter sind nicht kompliziert: Die Preisschwankungen fossiler Brennstoffe haben zugenommen, die CO₂-Auflagen sind strenger geworden, und die Rohstoffe für Pellets – Sägespäne, Stroh, Nussschalen, forstwirtschaftliche Reststoffe – bedürfen in den meisten Regionen gerade zunehmend einer ordnungsgemäßen Entsorgung. Die Umwandlung von "Kosten der Abfallentsorgung" in "Einnahmen aus der Brennstoffproduktion" ist die grundlegendste Logik dieser Branche und zugleich der Grund, warum sie sich in unterschiedlichen Märkten etablieren konnte.
Betrachtet man das Marktvolumen, wird dieser Trend durch klare Daten gestützt. Das globale Marktvolumen für Biomassepellets lag 2025 bei 10 bis 14 Mrd. USD, und die von mehreren Forschungsinstituten prognostizierten durchschnittlichen jährlichen Wachstumsraten (CAGR) liegen weitgehend bei rund 6 %. Europa bleibt mit einem Anteil von etwa 38,5 % im Jahr 2025 der größte Einzelmarkt; Japan, Südkorea und einige südostasiatische Märkte beziehen Pellets in Konzepte zur Mitverbrennung bzw. zur Kesselnachrüstung von Kohlekraftwerken ein, um die CO₂-Intensität zu senken und Quotenanforderungen für erneuerbare Energien zu erfüllen.
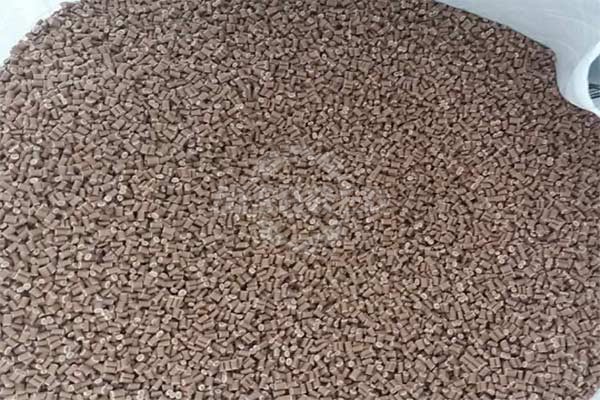
Vorteile des Einsatzes von Biomassepellets
Für Unternehmen, die derzeit Pelletprojekte prüfen, sind die Vorteile in den folgenden Bereichen recht unmittelbar.
Vergleichbarkeit von Heizwert und Kosten
Der Heizwert von Pellets schwankt je nach Rohstoff und Verfahren, doch der untere Heizwert von Holzpellets und hochwertigen Agrarpellets erreicht üblicherweise 4.000–4.500 kcal/kg und deckt damit den Brennstoffbedarf der meisten Industriekessel und häuslichen Heizungsanlagen ab. Preislich liegen Biomassepellets auf ähnlichem oder leicht höherem Niveau wie Kohle; berücksichtigt man jedoch den sehr geringen Schwefelgehalt und den kontrollierbaren Aschegehalt bei der Pelletverbrennung, sinken Aufwand und Betriebskosten der nachgelagerten Rauchgasreinigung entsprechend.
Nachweisbarkeit der CO₂-Minderung
Über den gesamten Lebenszyklus betrachtet ist die CO₂-Bilanz von Biomassepellets deutlich günstiger als die fossiler Brennstoffe. Studien auf Basis lokaler Berechnungsdaten zeigen, dass 1 Tonne gemischte Biomassepellets rund 0,6 Tonnen Steinkohleäquivalent (SKE) ersetzen und damit eine Treibhausgasminderung von 1.440–1.800 kg CO₂-Äquivalent erzielen kann. Im Rahmen der EU-Richtlinie RED III sind die Nachhaltigkeits- und Treibhausgasminderungsstandards für Biomassebrennstoffe seit Mai 2025 weiter verschärft worden; die Kohlenstoffattribute konformer Pellets werden damit zu einem handelbaren, auditierbaren Gut und nicht mehr nur zu einem "Umweltlabel".
Anpassungsfähigkeit auf der Rohstoffseite
Die Pelletiertechnik selbst ist nicht auf einen einzigen Rohstoff angewiesen. Rückstände aus der Holzverarbeitung, Maisstroh, Reisspelzen, Erdnussschalen, Bagasse, Bambusspäne und sogar Abfälle aus der Möbel- und Bodenbelagsproduktion sowie Garten- und Grünschnitt können nach geeigneter Vorbehandlung in das Ringmatrizen-Pelletierverfahren eingebracht werden. Das bedeutet, dass sich die Rohstoffstrategie eines Pelletprojekts entsprechend der Zusammensetzung der lokalen Abfallströme auslegen lässt – ohne mit Nahrungspflanzen um Ressourcen zu konkurrieren und ohne den Logistikradius übermäßig auszudehnen.
Einführung in die Biomasse-Pelletproduktionslinie und Empfehlungen zur Anlagenauswahl
Ob sich die genannten Vorteile realisieren lassen, entscheidet sich auf der Anlagenebene. Dichte, Festigkeit, Pelletierquote und spezifischer Stromverbrauch der Pellets hängen letztlich davon ab, wie gut die Pelletpresse auf den jeweiligen Rohstoff abgestimmt ist. Die Biomasse-Pelletpresse von GEP ECOTECH deckt einen Leistungsbereich von 0,7–1,4 t/h bis 3,5–4 t/h ab, und die Pelletspezifikationen lassen sich an die Anforderungen der nachgelagerten Anwendungen anpassen – entsprechend dem Kapazitätsbedarf der industriellen Wärmeerzeugung, der Mitverbrennung in Kraftwerken und der regionalen Fernwärmeversorgung unterschiedlicher Größenordnung.
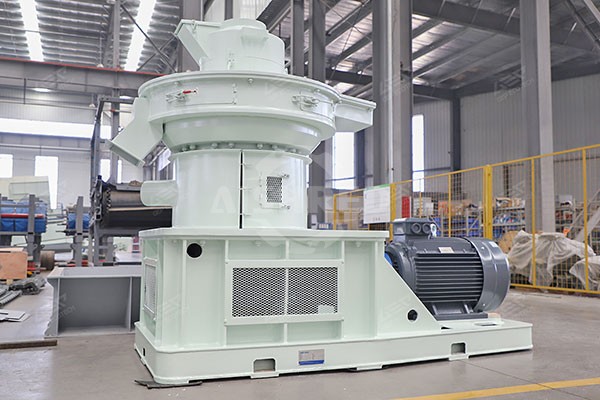
Das grundlegende Funktionsprinzip dieser Anlage ist eine rein physikalische Pressung ohne Zugabe von Bindemitteln. Das Lignin in der Biomasse erweicht bei 70–110 °C und entwickelt klebende Eigenschaften. Unter der gegenseitigen Rotationspressung von Ringmatrize und Presswalze werden Cellulose und Hemicellulose dicht in die Matrizenbohrungen gepresst und gewinnen nach dem Abkühlen von selbst an Festigkeit. Dieser Prozess gliedert sich in drei Funktionszonen: Zuführung, Verformung und Verdichtung sowie Pressformung. Während sich der Spalt zwischen Matrize und Walze allmählich verengt, vollzieht das Material den Übergang vom lockeren Schüttgut zum dichten Pellet. Wichtig ist dabei folgende Erkenntnis: Bei der Auswahl einer Pelletpresse geht es nicht einfach um "je mehr Leistung, desto besser", sondern darum, ob Bohrungsdurchmesser der Ringmatrize, Verdichtungsverhältnis und Matrizen-Walzen-Spalt zu Faserstruktur und Feuchtegehalt des Zielrohstoffs passen. Holz- und Strohrohstoffe stellen unterschiedliche Anforderungen an das Verdichtungsverhältnis, und Rohstoffe mit hohem Feinanteil verhalten sich in der Zuführ- und Formgebungszone anders als langfaserige Rohstoffe.
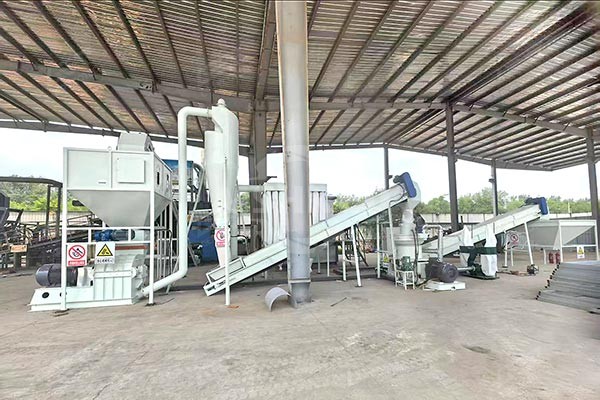
Neben Einzelmaschinen kann GEP ECOTECH kundenspezifische Lösungen für komplette Produktionslinien liefern. Eine vollständige Pelletproduktionslinie umfasst üblicherweise die Stufen Vorzerkleinerung, Feinzerkleinerung, Eisenabscheidung, Konditionierung, Pelletierung, Kühlung, Siebung und Verpackung. Die Auslegung jeder Stufe richtet sich nach der Ausgangsform des Rohstoffs und den Qualitätsanforderungen an die Zielpellets. Um beispielsweise 300-kg-Luzerneballen und lose Flachsstängel zu verarbeiten, müssen die Ballen zunächst mit einem langsam laufenden, drehmomentstarken Doppelwellenzerkleinerer aufgelöst und vorzerkleinert, anschließend in einer Hammermühle auf eine Aufgabekorngröße von 10–50 mm verfeinert und schließlich der Pelletpresse zur Formgebung zugeführt werden. Bei der Verarbeitung von Abfällen aus Möbelfabriken oder Sägespänen kann die vorgeschaltete Prozesskette vereinfacht werden; der Schwerpunkt liegt dann auf Eisenabscheidung und Konditionierung, um Sauberkeit und Formstabilität der Pellets sicherzustellen. Wird das Liniendesign losgelöst vom tatsächlichen Zustand der Rohstoffe ausgelegt, lässt sich die Auslegungsleistung selbst mit einer noch so guten Einzelmaschine kaum stabil erreichen.
Empfehlungen zur Marktbewertung
Aus pragmatischer Sicht rückt im aktuellen Biomassepelletmarkt immer stärker die Frage in den Mittelpunkt, ob die Pellets den konkreten Spezifikationen der Abnehmerseite entsprechen. Damit ist die Pelletproduktion kein einfaches Geschäft mehr, in dem sich die Ware schon mit der Herstellung verkauft. Vor dem Markteintritt sollten folgende Punkte geklärt werden:
In welcher Form, mit welchem Feuchtegehalt und welcher Fasercharakteristik liegen die lokal verlässlich verfügbaren Rohstoffe vor?
Ist der Zielmarkt die häusliche Heizung, Industriekessel oder die Mitverbrennung im Kraftwerk – und welche Pelletspezifikationen und Zertifizierungsanforderungen gelten jeweils?
Wie viele tägliche Betriebsstunden und welche jährliche Kapazitätsgröße werden angestrebt?
Genau diesen Ansatz verfolgt GEP ECOTECH bei kundenspezifischen Produktionslinien: Die Analyse der Rohstoffeigenschaften und die Kapazitätsziele bilden den Ausgangspunkt, anschließend werden die Anlagenspezifikationen der einzelnen Stufen – Zerkleinerung, Feinzerkleinerung, Eisenabscheidung, Pelletierung und Kühlung – darauf abgestimmt. Wenn Sie eine Lösung für eine Biomasse-Pelletproduktionslinie suchen, freuen wir uns über Ihre Anfrage zur Beratung.
Referenzprojekt: https://www.gepecotech.com/project/luxi-chemical-biomass-pellet-technical-renovation-project.html